Scanner
EAN-13 คืออะไร? โครงสร้าง การใช้งานกับสินค้าค้าปลีก และข้อควรระวังในการพิมพ์
เข้าใจ EAN-13, GTIN-13, Check digit, การใช้งานกับ POS และหลักออกแบบงานพิมพ์
PPattawee Nakkarin
11000
อัปเดตเทคโนโลยี เทรนด์ระบบระบบสมาร์ท Kiosk และโซลูชัน Handheld พร้อมความรู้วิชาการและการประยุกต์ใช้งานในอุตสาหกรรมต่างๆ
เข้าใจ EAN-13, GTIN-13, Check digit, การใช้งานกับ POS และหลักออกแบบงานพิมพ์
Checklist ออกแบบตู้ Kiosk ตั้งแต่ Workflow, Peripheral, โครงสร้าง, Software และการทำ Pilot
เลือกหน้าจอ วิธีสแกน Network และรูปแบบถือให้ตรง Workflow คลัง
อธิบายหลักการ ข้อดี ข้อจำกัด การเปรียบเทียบ Code 128 และแนวทางพิมพ์สแกน
เข้าใจองค์ประกอบ Use Case วิธีเลือก และแนวทางวางระบบตู้บริการตนเองให้ใช้งานได้จริง
เลือกจอ วิธีป้อนข้อมูล Interface และ Software ให้ตรงงานตรวจจริง
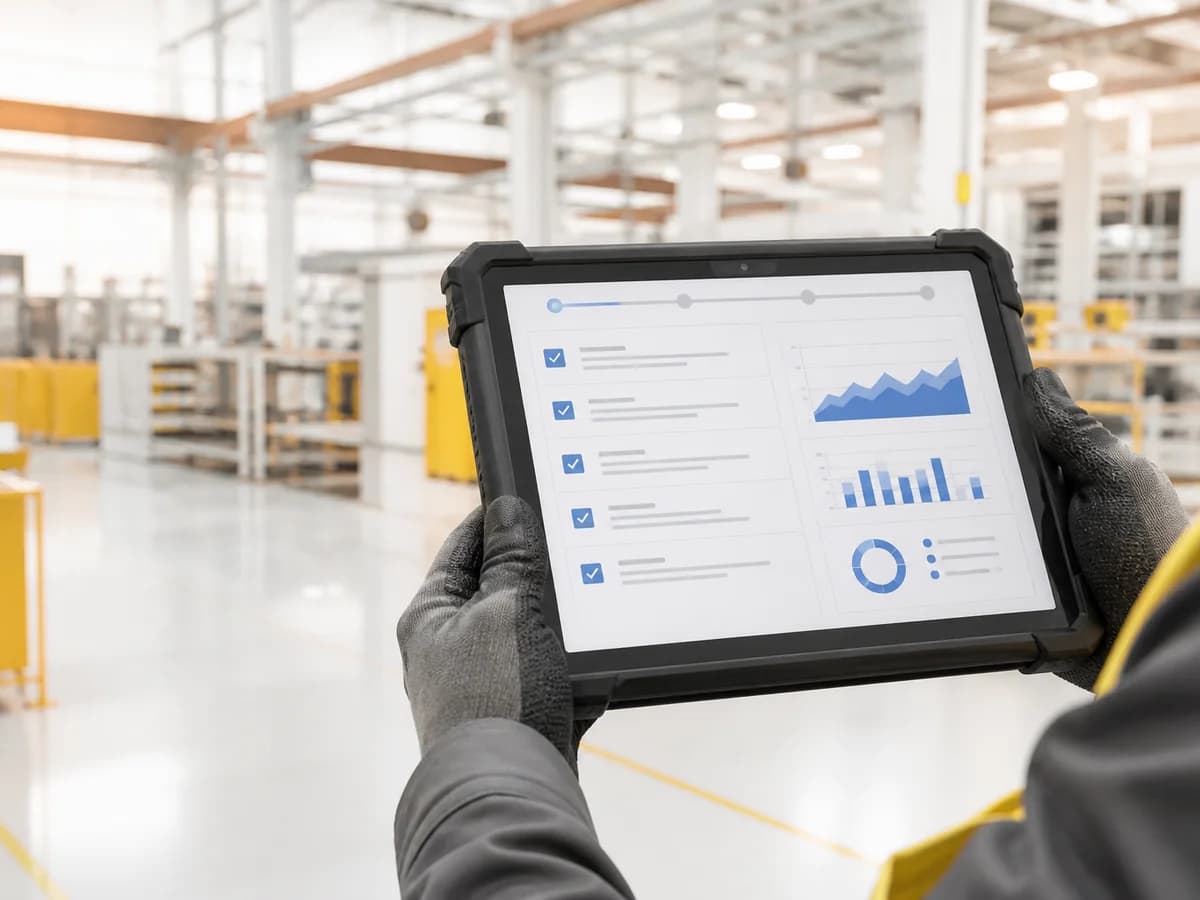
วิธีเลือกแท็บเล็ตอุตสาหกรรม: Checklist ให้ตรงกับหน้างาน โรงงาน และระบบเดิม แท็บเล็ตอุตสาหกรรม (Industrial หรือ Rugged Tablet) ไม่ควรถูกเลือกจากขนาดจอหรือคำว่า “ทนทาน” เพียงอย่างเดียว เพราะอุปกรณ์จะเป็นจุดทำงานของพนักงานกับข้อมูลหน้างาน ตั้งแต่ตรวจรับวัตถุดิบ ยืนยันขั้นตอนผลิต ตรวจคุณภาพ ไปจนถึงซ่อมบำรุง หากเลือกไม่ตรงกับ workflow เครื่องอาจมีสเปกสูงแต่ใช้งานจริงไม่ต่อเนื่อง หรือเชื่อมกับระบบเดิมได้ไม่ครบ บทความนี้เป็น checklist สำหรับผู้ที่กำลังเปรียบเทียบแท็บเล็ตอุตสาหกรรม โดยเริ่มจากงานและข้อมูลที่ต้องบันทึกก่อน แล้วจึงทดสอบการอ่านข้อมูล เครือข่าย ความทนทาน และการเชื่อมต่อกับระบบขององค์กร ประเด็นสำคัญที่ควรรู้ เริ่มจากจุดตัดสินใจของ workflow เช่น รับงาน ตรวจเช็ก ยืนยันสถานะ หรือบันทึกหลักฐาน ไม่ใช่เริ่มจากสเปกสูงสุด ค่าการป้องกันฝุ่น/น้ำ การทนตกกระแทก และช่วงอุณหภูมิเป็นเกณฑ์ทดสอบตามสภาพหน้างานจริง ไม่ใช่คำรับประกันว่าใช้ได้ทุกสถานการณ์ ต้องทดสอบจอสัมผัส การสแกน การเชื่อมต่อ และอายุใช้งานแบตเตอรี่กับถุงมือ แสง และกะทำงานจริง แท็บเล็ตจะสร้างผลลัพธ์ได้เมื่อแอปและระบบหลังบ้านตรวจสอบผู้ใช้ สถานะ และข้อมูลอ้างอิงก่อนบันทึกธุรกรรม แท็บเล็ตอุตสาหกรรมเหมาะกับงานแบบใด Rugged Tablet คืออุปกรณ์พกพาที่ออกแบบมาเพื่อใช้งานกับแอปและข้อมูลในสภาพหน้างานที่ต้องการความต่อเนื่องมากกว่าแท็บเล็ตทั่วไป เช่น พื้นที่ผลิต คลังสินค้า รถโฟล์คลิฟท์ งานตรวจหน้างาน หรือจุดบริการภาคสนาม ความต่างสำคัญไม่ได้มีเพียงโครงสร้างตัวเครื่อง แต่คือความพร้อมของหน้าจอ การยึดติดตั้ง การสื่อสาร และวิธีจัดการอุปกรณ์ในวงจรการทำงาน หากต้องการภาพรวมของอุปกรณ์ประเภทนี้ ดู [Rugged Tablet คืออะไร](https://arctech th.com/blogs/rugged tablet what is) ก่อน ส่วนกรณีที่กำลังชั่งน้ำหนักระหว่างอุปกรณ์สำหรับงานทั่วไปและงานหนัก บทความ [Rugged Tablet vs Tablet ทั่วไป](https://arctech th.com/blogs/rugged tablet vs consumer tablet) ช่วยแยกเกณฑ์ให้ชัดขึ้น เริ่มจาก Workflow และข้อมูลที่ต้องยืนยัน ก่อนขอใบเสนอหรือทดลองอุปกรณ์ ให้เขียนลำดับงานสั้น ๆ ของผู้ใช้หนึ่งคนตั้งแต่รับงานจนปิดงาน พร้อมระบุข้อมูลที่ต้องอ่านหรือบันทึกในแต่ละจุด ตัวอย่างเช่น การตรวจรับอาจต้องเปิดใบสั่งซื้อ สแกนรหัสสินค้า บันทึกจำนวน และถ่ายหลักฐาน; งานตรวจคุณภาพอาจต้องเลือกจุดตรวจ บันทึกค่า แนบภาพ และแจ้งเหตุผิดปกติ คำถามที่ควรตอบก่อนเลือกมีดังนี้ 1. ผู้ใช้ต้องถือเครื่อง เดิน ใช้สองมือ หรือยึดเครื่องกับรถ/แท่นทำงาน 2. ข้อมูลที่ต้องรับเข้ามีบาร์โค้ด QR Code RFID กล้อง เอกสาร หรือแบบฟอร์มหรือไม่ 3. ขั้นตอนไหนต้องทำทันที และขั้นตอนไหนยอมให้เก็บคิวเมื่อเครือข่ายไม่พร้อมได้ 4. ใครมีสิทธิ์แก้ไข ยกเลิก หรืออนุมัติรายการ และระบบต้องเก็บร่องรอยอะไรบ้าง รายการเหล่านี้ทำให้ทีมแยกได้ว่าโจทย์เป็นเรื่องอุปกรณ์ แอป หรือการเชื่อมต่อระบบเดิม และช่วยหลีกเลี่ยงการซื้อเครื่องที่ไม่เหมาะกับวิธีทำงานจริง Checklist เลือกแท็บเล็ตอุตสาหกรรม 1. สภาพแวดล้อม ไม่ใช่เพียงคำว่า Rugged สำรวจฝุ่น น้ำ ความชื้น อุณหภูมิ การสั่นสะเทือน ความสูงที่อาจตก และสารทำความสะอาดที่ใช้จริง แล้วกำหนดเกณฑ์ทดสอบให้ตรงกับแต่ละจุดทำงาน มาตรฐานการป้องกันฝุ่นและน้ำ เช่น IP rating ควรอ่านควบคู่กับเงื่อนไขการทดสอบของรุ่นนั้น ไม่ควรตีความเป็นความสามารถครอบจักรวาล ทดสอบการหยิบจับ การติดตั้ง และการเก็บเครื่องด้วยเช่นกัน เครื่องที่ตัวถังแข็งแรงแต่ไม่มีแท่นชาร์จ สายคล้อง หรือขายึดที่เหมาะกับงานอาจทำให้ผู้ใช้หลีกเลี่ยงการใช้งานได้ สำหรับกรณีต้องเลือกแพลตฟอร์มด้วย อ่าน [Android vs Windows Rugged Tablet](https://arctech th.com/blogs/android vs windows rugged tablet) เพื่อจัดคำถามเรื่องแอปเดิมและการจัดการเครื่องให้เป็นระบบ 2. หน้าจอ การสัมผัส และอุปกรณ์เสริม ให้ทดสอบหน้าจอในแสงของหน้างานจริง พร้อมวิธีสัมผัสที่ผู้ใช้ใช้จริง เช่น นิ้ว ถุงมือ หรือปากกา หากแบบฟอร์มมีช่องกรอกจำนวนมาก ให้ประเมินขนาดปุ่ม การหมุนจอ และเวลาในการแก้ข้อผิดพลาด ไม่ใช่ดูเพียงความละเอียดของจอ ตรวจด้วยว่าอุปกรณ์เสริมที่จำเป็นมีพร้อมหรือไม่ เช่น แท่นชาร์จ แบตเตอรี่สำรอง สายคล้อง เคส หรือขายึด การติดตั้งบนรถหรือสถานีงานควรให้ผู้รับผิดชอบความปลอดภัยของพื้นที่ร่วมตรวจสอบตำแหน่งและการเดินสายก่อนทำ Pilot 3. การรับข้อมูล: กล้อง สแกนเนอร์ และการสื่อสาร อย่าสมมติว่ากล้องของแท็บเล็ตแทนเครื่องสแกนได้ทุกงาน ให้ทดสอบรหัสและฉลากจริง ทั้งระยะอ่าน ฉลากเล็ก ฉลากซีด พื้นผิวสะท้อน และปริมาณการสแกนต่อกะ หากต้องการสแกนแบบต่อเนื่องหรือใช้ท่าทางเฉพาะ อุปกรณ์ที่มี scan engine หรือใช้คู่กับ [Barcode Scanner](https://arctech th.com/products/scanner) อาจเหมาะกว่า กำหนดด้วยว่าต้องใช้ Wi Fi, Bluetooth, เครือข่ายมือถือ หรืออุปกรณ์ต่อพ่วงใด แล้วเดินทดสอบที่จุดรับสินค้า พื้นที่ผลิต และจุดนอกอาคารจริง ไม่ควรยืนยันความพร้อมจากผลทดสอบใกล้ Access Point เพียงจุดเดียว 4. ระบบปฏิบัติการ แอป และการจัดการเครื่อง เริ่มจากข้อกำหนดของแอปที่มีอยู่: ต้องใช้เบราว์เซอร์ แอป native ระบบเดิม หรืออุปกรณ์ต่อพ่วงใดบ้าง จากนั้นให้ทีมไอทีกำหนดวิธีติดตั้งแอป ตั้งค่าสิทธิ์ ล็อกหน้าจอ อัปเดต และรับเครื่องคืนเมื่อพนักงานเปลี่ยนกะหรือออกจากงาน แนวทางการจัดการอุปกรณ์องค์กรของ [Android Enterprise](https://www.android.com/enterprise/) เป็นจุดเริ่มต้นที่ดีสำหรับองค์กรที่ใช้ Android แต่การเลือกใช้จริงยังขึ้นกับแอป นโยบายความปลอดภัย และการสนับสนุนของผู้ให้บริการแต่ละรายเสมอ 5. แบตเตอรี่และความต่อเนื่องของกะงาน อย่าตัดสินจากตัวเลขระยะเวลาแบตเตอรี่ในเอกสารเพียงอย่างเดียว ให้ทำการทดสอบเต็มกะโดยเปิดแอป การเชื่อมต่อ ความสว่างจอ และการสแกนในรูปแบบใกล้เคียงจริง วางแผนจุดชาร์จ ผู้รับผิดชอบเครื่อง และวิธีสลับแบตเตอรี่ถ้างานไม่สามารถหยุดได้ เกณฑ์ที่ควรบันทึกคือจุดที่แบตเตอรี่ต่ำจนกระทบงาน จำนวนรายการที่ต้องทำซ้ำหลังเครื่องปิด และเวลาที่ใช้ในการคืนเครื่องเข้าสู่สถานะพร้อมใช้ ข้อมูลเหล่านี้มีประโยชน์กว่าการเปรียบเทียบตัวเลขสเปกข้ามรุ่นโดยไม่มีบริบท เชื่อมแท็บเล็ตเข้ากับระบบเดิมอย่างตรวจสอบได้ แท็บเล็ตเป็นเพียงปลายทางของ workflow; ความน่าเชื่อถือของข้อมูลขึ้นอยู่กับกติกาของระบบหลังบ้านด้วย ทุกธุรกรรมควรมีรหัสอ้างอิง ผู้ทำรายการ เวลา สถานที่ และผลการตรวจสอบ เช่น ระบบควรยืนยันว่ารหัสสินค้า จุดจัดเก็บ และสิทธิ์ของผู้ใช้ถูกต้องก่อนปรับยอดหรือเปลี่ยนสถานะงาน เมื่อเครือข่ายไม่เสถียร แอปต้องบอกผู้ใช้ชัดว่ารายการใดส่งสำเร็จและรายการใดรอส่ง หากรองรับงานแบบ offline ควรใช้รหัสรายการที่ไม่ซ้ำและมีกระบวนการกระทบยอดเมื่อเชื่อมต่อกลับมา เพื่อลดความเสี่ยงของการกดส่งซ้ำหรือบันทึกข้อมูลคนละเวอร์ชัน สำหรับองค์กรที่ต้องการเลือกอุปกรณ์พร้อมวาง workflow สามารถเริ่มจากหมวด [Rugged Tablet ของ Arc Tech](https://arctech th.com/products/tablet) และดูตัวอย่างอุปกรณ์ [EM I87J](https://arctech th.com/products/tablet/em i87j) หรือ [EM T17X](https://arctech th.com/products/tablet/em t17x) เพื่อใช้ตั้งคำถามกับผู้ให้บริการ ไม่ควรถือว่ารุ่นใดรุ่นหนึ่งตอบทุก requirement โดยไม่ทำ Pilot แผน Pilot ที่ช่วยตัดสินใจได้จริง เลือกหนึ่ง workflow ที่มีปริมาณและข้อผิดพลาดให้วัดผลได้ แล้วทดสอบด้วยผู้ใช้จริงหลายบทบาท ตัวอย่างเกณฑ์วัดคืออัตราการสแกนสำเร็จ จำนวนรายการที่ต้องแก้ เวลาปิดงาน ความครบถ้วนของข้อมูล และเหตุการณ์ที่ระบบต้องส่งต่อให้หัวหน้าตรวจสอบ ควรจำลองข้อยกเว้นอย่างน้อย 4 กรณี: ฉลากอ่านไม่ได้, ผู้ใช้ไม่มีสิทธิ์, เครือข่ายหลุด, และรายการไม่ตรงกับข้อมูลที่คาดหวัง บันทึกว่าผู้ใช้เห็นอะไร ระบบเก็บอะไร และใครแก้ไขได้ ผล Pilot จะช่วยปรับทั้งอุปกรณ์ หน้าจอ และกติกาเชื่อมต่อก่อนขยายไปยังหลายจุดทำงาน สรุป: เลือกให้เหมาะกับงานก่อนเลือกสเปก แท็บเล็ตอุตสาหกรรมที่เหมาะสมต้องผ่านการพิสูจน์กับ workflow, สภาพแวดล้อม, วิธีรับข้อมูล, เครือข่าย และระบบหลังบ้านขององค์กร การกำหนดเกณฑ์ทดสอบและทำ Pilot แบบวัดผลได้จะช่วยให้ตัดสินใจได้บนข้อมูลจริง หากองค์กรกำลังวางแผนใช้ Rugged Tablet เชื่อมกับระบบคลัง โรงงาน หรือภาคสนาม [Arc Tech](https://arctech th.com) สามารถช่วยวิเคราะห์ requirement ออกแบบ workflow และประเมินแนวทางเชื่อมต่อที่เหมาะกับระบบเดิมได้ แหล่งอ้างอิงสำหรับการวางเกณฑ์ [IEC 60529: Degrees of protection provided by enclosures (IP Code)](https://www.iec.ch/ip ratings) [Android Enterprise](https://www.android.com/enterprise/) [GS1 General Specifications](https://www.gs1.org/standards/barcodes epcrfid id keys/gs1 general specifications) คำถามที่พบบ่อย แท็บเล็ตอุตสาหกรรมต่างจากแท็บเล็ตทั่วไปอย่างไร แท็บเล็ตอุตสาหกรรมมักถูกพิจารณาสำหรับสภาพแวดล้อม วิธีถือใช้งาน การติดตั้ง และการจัดการอุปกรณ์ในองค์กรที่ต่างจากการใช้งานทั่วไป อย่างไรก็ตามควรเทียบเป็นรุ่นและทดสอบกับ workflow จริง เพราะระดับการป้องกัน อุปกรณ์เสริม และการรองรับแอปของแต่ละรุ่นไม่เท่ากัน ควรเริ่มจาก IP rating เท่าไร ไม่มีตัวเลขเดียวที่เหมาะกับทุกพื้นที่ ให้เริ่มจากความเสี่ยงจริงเรื่องฝุ่น น้ำ และวิธีทำความสะอาด แล้วตรวจเงื่อนไขการทดสอบของรุ่นที่เปรียบเทียบ IP rating เป็นส่วนหนึ่งของเกณฑ์ ไม่ใช่ตัวแทนทั้งหมดของความทนทานหรือความเหมาะกับงาน ใช้กล้องแทนเครื่องสแกนบาร์โค้ดได้หรือไม่ อาจเพียงพอสำหรับงานที่สแกนไม่ถี่และฉลากมีสภาพดี แต่ควรทดสอบกับรหัส ระยะ แสง และปริมาณงานจริง หากต้องการความเร็วหรือการอ่านซ้ำต่อเนื่อง อาจต้องประเมิน scan engine หรือ Scanner แยกต่างหาก ถ้า Wi Fi ไม่ครอบคลุมทุกจุดควรทำอย่างไร สำรวจสัญญาณตามเส้นทางทำงานก่อน แล้วกำหนดว่าแอปจะห้ามทำรายการ เก็บคิวชั่วคราว หรือสลับเครือข่ายอย่างไร หากรองรับ offline ต้องออกแบบรหัสอ้างอิงและการกระทบยอดเพื่อป้องกันธุรกรรมซ้ำหรือข้อมูลขัดแย้ง ต้อง Pilot นานเท่าไร ควรนานพอที่จะครอบคลุมกะงานจริง ปริมาณงานปกติ และกรณีผิดพลาดที่สำคัญ ระยะเวลาที่เหมาะสมขึ้นกับ workflow แต่ Pilot ต้องมีเกณฑ์วัดและผู้รับผิดชอบตัดสินผลที่ตกลงกันก่อนเริ่ม
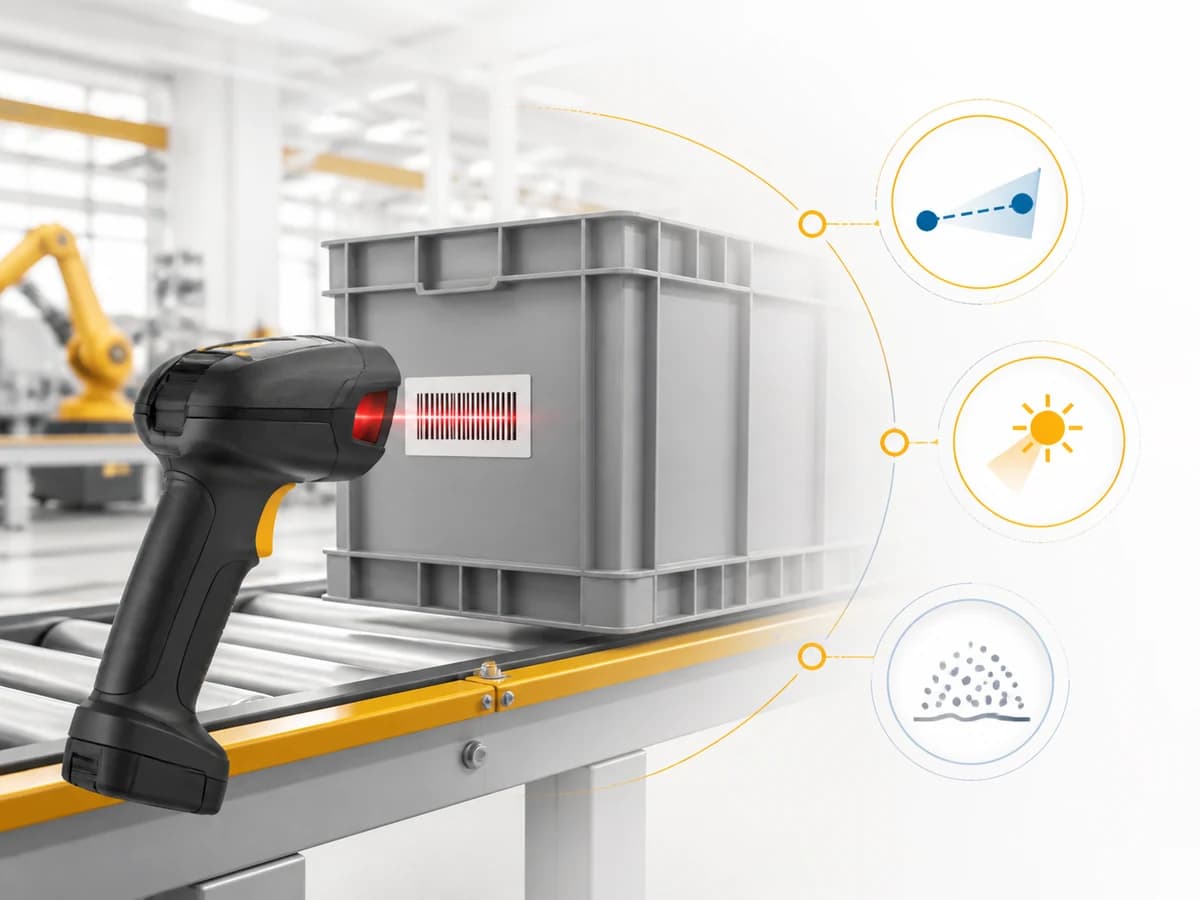
วิธีเลือก Industrial Scanner สำหรับโรงงาน: ทดสอบระยะอ่าน ฉลาก และ workflow ก่อนตัดสินใจ การเลือก Industrial Scanner สำหรับโรงงานไม่ควรเริ่มจากการเทียบสเปกหรือระดับความทนทานเพียงอย่างเดียว เพราะ scanner ที่อ่านบาร์โค้ดได้ดีบนโต๊ะทดสอบอาจไม่เหมาะกับจุดใช้งานที่มีแสงสะท้อน ฝุ่น ฉลากยับ หรือระยะอ่านไม่คงที่ในหน้างานจริง คำตอบสั้น ๆ คือ ให้เลือกจาก “เหตุการณ์ที่ต้องยืนยัน” และชิ้นงานที่ต้องอ่านจริงก่อน แล้วทดสอบชนิดสัญลักษณ์ คุณภาพฉลาก ระยะ มุม แสง การเชื่อมต่อ และขั้นตอนเมื่ออ่านไม่สำเร็จร่วมกับระบบที่ใช้อยู่ จึงค่อยตัดสินใจระหว่าง handheld, cordless, long range หรือ fixed industrial scanner ประเด็นสำคัญที่ควรรู้ Industrial Scanner ที่เหมาะสมต้องอ่านรหัสในสภาพจริงของสถานีงาน ไม่ใช่เพียงอ่านฉลากตัวอย่างที่พิมพ์ใหม่และอยู่ในระยะใกล้ เริ่มจากกำหนดว่า scanner ใช้เพื่อยืนยันอะไร เช่น รับวัตถุดิบ, เบิกชิ้นส่วน, ประกอบ, QC, บรรจุ หรือรับเข้าคลัง แล้วให้ระบบตรวจ rule ที่เกี่ยวข้อง การอ่าน 1D, 2D, DPM และรหัสระยะไกลต้องการความสามารถต่างกัน จึงควรเลือกจากชนิด mark, ขนาด, ระยะ และมุมอ่านที่ต้องใช้จริง ความทนทาน, แบตเตอรี่, cradle และการเชื่อมต่อเป็นส่วนของ workflow ทั้งหมด ต้องพิสูจน์ด้วย pilot ก่อนขยายทั้งโรงงาน Industrial Scanner ต่างจาก scanner ทั่วไปอย่างไร Industrial Scanner คืออุปกรณ์อ่านรหัสที่ออกแบบให้ทำงานในสภาพงานอุตสาหกรรม โดยรุ่นและรูปแบบอาจต่างกันมาก ตั้งแต่ handheld แบบมีสายหรือไร้สาย, long range สำหรับชั้นวางสูง, รุ่นที่อ่าน Direct Part Marking (DPM) บนชิ้นส่วน ไปจนถึง fixed scanner ที่ติดตั้งประจำสถานี ความต่างสำคัญไม่ใช่คำว่า “industrial” บนฉลากสินค้า แต่คือความสามารถที่ตรงกับโจทย์ เช่น รหัสที่เล็กหรือเสียหาย, ชิ้นงานโลหะ, รหัสใต้ฟิล์มหด, แสงหน้างาน, ฝุ่นหรือความชื้น, ระยะระหว่างผู้ใช้กับฉลาก และวิธีส่งข้อมูลให้แอปหรือระบบโรงงาน บทความ [Industrial Scanner คืออะไร และต่างจาก Scanner ทั่วไปอย่างไร](https://arctech th.com/blogs/industrial scanner vs standard scanner) ช่วยแยกภาพรวมของสองกลุ่มนี้ก่อนเริ่มทำรายการทดสอบ เริ่มจาก workflow ที่ต้องการยืนยัน ก่อนพูดถึงรุ่นอุปกรณ์ ให้ทีมผลิต คลัง QC และ IT เขียนเหตุการณ์ที่การสแกนต้องทำให้เกิดผลในระบบ ตัวอย่างที่พบได้บ่อยคือ 1. รับวัตถุดิบ: ตรวจว่า lot หรือ serial ที่รับตรงกับเอกสารและตำแหน่งเก็บ 2. เบิกหรือจ่ายชิ้นส่วน: ตรวจว่าวัตถุดิบถูกใช้กับ Work Order ที่อนุญาต 3. ประกอบ: เชื่อม component กับสินค้าหลักเพื่อสร้างประวัติการตามรอย 4. QC และ rework: เรียกชิ้นงานเดิม บันทึกผลและ reason code โดยไม่สร้างผลซ้ำ 5. บรรจุและรับเข้าคลัง: ผูกสินค้ากับ carton หรือ pallet และยืนยันการเคลื่อนย้าย แนวคิดนี้ต่อยอดจาก [Traceability คืออะไร](https://arctech th.com/blogs/what is traceability) และ [Work Order Barcode คืออะไร](https://arctech th.com/blogs/what is work order barcode) เพราะ scanner เป็นจุดรับข้อมูล แต่คุณค่าทางธุรกิจเกิดเมื่อข้อมูลนั้นถูกตรวจด้วยกติกาและสร้าง event ที่ค้นย้อนหลังได้ เกณฑ์เลือก Industrial Scanner สำหรับหน้างานโรงงาน 1. ชนิดของรหัสและสภาพของ mark เริ่มด้วยตัวอย่างจริงที่ครอบคลุมทั้งรหัสปกติและรหัสที่เป็นปัญหา: ฉลากที่มีรอยยับ รอยขีดข่วน คราบ หรืออยู่ใต้ฟิล์มหด รวมถึงชิ้นส่วนที่มี DPM เช่น laser etch หรือ dot peen หากต้องอ่าน 2D ให้ตรวจขนาด module, พื้นที่พิมพ์ และความต่างของผิวชิ้นงานด้วย อย่าตัดสินจากการที่ scanner อ่านได้ครั้งเดียวบน label ใหม่ เพราะคุณภาพบาร์โค้ดและตำแหน่งติดฉลากส่งผลต่อการอ่านอย่างมาก GS1 แนะนำให้ควบคุมองค์ประกอบอย่าง quiet zone, contrast, ขนาด, ความสูงของสัญลักษณ์, บรรจุภัณฑ์ และความเสียหายของ code; หากเป็นงานที่คุณภาพฉลากมีผลต่อการส่งมอบหรือการตามรอย ควรวางแผนตรวจคุณภาพด้วย verifier ตามมาตรฐานที่เกี่ยวข้องด้วย 2. ระยะ มุม และความเร็วที่ผู้ใช้ทำงานจริง การอ่านจากกล่องบนโต๊ะ ต่างจากการอ่าน label บน rack, สินค้าบนสายพาน หรือชิ้นงานในจุดที่ผู้ปฏิบัติงานเอื้อมไม่ถึง ระบุระยะใกล้สุด ไกลสุด มุมที่ยอมรับได้ และเวลาที่จุดงานรองรับได้ แล้วให้ผู้ใช้จริงทำ trial โดยไม่ปรับฉากให้เหมาะกับอุปกรณ์ หากต้องอ่านจากระยะไกล ให้ทดสอบขนาดรหัสและระยะบนจุดงานจริง ไม่ควรตีความว่า long range จะตอบโจทย์ทุกแบบ เพราะชนิดสัญลักษณ์และขนาดรหัสมีผลต่อระยะอ่านเช่นกัน สำหรับงานที่ต้องอ่านชิ้นส่วนถาวร ให้แยกการประเมิน DPM ออกจากการอ่าน label ทั่วไป 3. รูปแบบอุปกรณ์และการติดตั้ง เลือก handheld เมื่อผู้ใช้ต้องเคลื่อนที่หรือเปลี่ยนตำแหน่งอ่านบ่อย เลือก cordless เมื่อสายเป็นอุปสรรคต่อความปลอดภัยหรือจุดหยิบจับ แต่ต้องออกแบบการชาร์จและการจัดการอุปกรณ์ร่วมด้วย ส่วน fixed industrial scanner เหมาะเมื่อวัตถุผ่านตำแหน่งเดิมซ้ำ ๆ และต้องการอ่านอัตโนมัติ เช่น ตรวจ label, assembly check หรือ track and trace บนสายพาน สำหรับ fixed scanner ควรกำหนดตำแหน่งกล้อง/หัวอ่าน, lens, แสง, ความเร็วชิ้นงาน และ integration signal ตั้งแต่ pilot ไม่ใช่ติดตั้งเครื่องแล้วค่อยแก้ด้วยการบังคับให้พนักงานหยุดชิ้นงานในท่าที่ไม่เป็นธรรมชาติ 4. ความทนทานและสภาพแวดล้อม ระบุสิ่งที่เกิดขึ้นจริง เช่น ฝุ่น น้ำกระเซ็น การล้างพื้นที่ การตกกระแทก อุณหภูมิ ความชื้น สารเคมี และการทำความสะอาด แล้วตรวจระดับ sealing, drop specification และเงื่อนไขใช้งานของรุ่นที่พิจารณาจากเอกสารผู้ผลิต ความทนทานต้องตรงกับความเสี่ยง ไม่ใช่ซื้อสเปกสูงสุดโดยไม่มีเหตุผลรองรับ อย่าลืมจุดที่มักถูกละเลย เช่น สาย, connector, cradle, charging contact และวิธีเก็บอุปกรณ์ระหว่างกะ เพราะสิ่งเหล่านี้เป็นสาเหตุของ downtime ได้พอ ๆ กับตัว scanner 5. การเชื่อมต่อและการทำงานเมื่อระบบขัดข้อง ให้ระบุว่า scanner ส่งข้อมูลแบบ keyboard wedge, ผ่านแอป, Bluetooth, Wi Fi, Ethernet หรือ industrial protocol และระบบปลายทางตอบกลับอะไรหลังสแกน เมื่อเป็น workflow สำคัญ ควรมี transaction ID หรือ event ID ที่ทำให้ retry ไม่สร้างรายการซ้ำ และมีวิธีกระทบยอดเมื่อเครือข่ายหรือบริการปลายทางกลับมา การเชื่อมกับงานคลังหรือระบบผลิตควรเริ่มจาก rule ที่จำเป็นจริง เช่น ตรวจ Work Order, item, lot, serial หรือสถานะ QC แทนการเชื่อมทุกระบบในครั้งเดียว ตัวอย่างการวางอุปกรณ์และ event ให้สอดคล้องกับสถานีผลิตดูได้จาก [อุปกรณ์ Barcode สำหรับสายการผลิต](https://arctech th.com/blogs/barcode equipment for production line) เลือกจากตัวอย่างงาน ไม่ใช่จากตารางสเปก | สถานการณ์ | สิ่งที่ต้องพิสูจน์ในการทดสอบ | | | | | รับวัตถุดิบหรือเบิกชิ้นส่วน | อ่าน label และตรวจ lot/serial กับเอกสารหรือ Work Order ได้ถูกต้อง | | ชั้นวางหรือจุดที่เอื้อมยาก | ระยะจริง, ขนาดรหัส, มุมเล็ง, feedback และความปลอดภัยของผู้ใช้ | | สายการผลิต | ความเร็วชิ้นงาน, ตำแหน่งอ่าน, แสง, trigger และผลเมื่ออ่านไม่สำเร็จ | | ชิ้นส่วนโลหะหรือ DPM | วิธี mark, ผิว, contrast, รอยสึก และความสม่ำเสมอของชิ้นงาน | | พื้นที่เปียกหรือมีฝุ่น | ระดับการป้องกันตามเอกสารรุ่น, ขั้นตอนทำความสะอาด และจุดชาร์จ/เก็บ | | งาน QC หรือ traceability | การป้องกันสแกนซ้ำ, status transition และการค้นประวัติจากรหัสหนึ่งรายการ | ขั้นตอนทำ pilot ที่ใช้ตัดสินใจได้ 1. เลือกหนึ่งสถานีงานและหนึ่งกลุ่มชิ้นงานที่มีปัญหาหรือมีความสำคัญต่อคุณภาพ 2. เก็บตัวอย่างรหัสในสภาพจริง รวมถึงตัวอย่างที่อ่านยาก โดยไม่แก้ฉลากเพื่อให้ผ่านการสาธิต 3. กำหนด acceptance criteria ที่วัดได้ เช่น อ่านภายใน workflow ที่กำหนด, ระบบปฏิเสธข้อมูลผิด rule และค้น event ย้อนหลังได้ 4. ให้ผู้ใช้งานแต่ละกะทดลอง พร้อมบันทึกข้อยกเว้น เช่น อ่านไม่ออก, ตำแหน่งไม่สะดวก, แบตเตอรี่ หรือการเชื่อมต่อ 5. ทบทวนทั้งอุปกรณ์ ฉลาก หน้าจอ และ data rule ก่อนขยายผล อย่าแก้ปัญหาด้วยการเปลี่ยน scanner อย่างเดียว ถ้าฉลากเป็นต้นเหตุของการอ่านผิด ให้ย้อนตรวจวิธีพิมพ์ วัสดุ และสภาพหลังใช้งานก่อน บทความ [Barcode พิมพ์ไม่ชัดเกิดจากอะไร และแก้อย่างไร](https://arctech th.com/blogs/barcode print quality problems) ช่วยแยกปัจจัยด้าน print quality ออกจากความสามารถของหัวอ่าน ข้อผิดพลาดที่พบบ่อย เลือกจากระยะอ่านใน brochure โดยไม่ได้ทดลองกับขนาดและชนิดรหัสจริง ใช้รหัสเดียวกันกับ label, carton และ pallet โดยไม่กำหนด entity ให้ชัดเจน ติดตั้ง scanner ก่อนตกลงว่าใครเป็น source of truth ของ item, lot, serial และสถานะงาน มองข้ามขั้นตอน reprint, override และการทำงาน offline จนเกิดข้อมูลซ้ำหรือ trace ไม่ได้ ทำ pilot เฉพาะทีม IT โดยไม่ให้ operator, QC และหัวหน้างานทดสอบในกะจริง Checklist ก่อนสรุปรุ่นอุปกรณ์ มีตัวอย่าง label/mark จากทุกจุดงานและทุกสภาพที่ต้องอ่าน ระบุ symbology, ขนาดรหัส, ระยะ, มุม, แสง และเวลาที่ต้องอ่านได้ ระบุสภาพแวดล้อมและข้อกำหนดการดูแลอุปกรณ์ รวมถึง cradle และการชาร์จ ทดลองเชื่อมต่อกับแอปหรือระบบจริง พร้อมทดสอบ duplicate scan และการกู้คืนหลัง offline มีเจ้าของขั้นตอนเมื่ออ่านไม่ออก, ต้อง reprint หรือพบข้อมูลไม่ตรง ตรวจว่าข้อมูลที่สแกนสร้างประโยชน์ต่อ [Serial Number Tracking ในโรงงาน](https://arctech th.com/blogs/serial number tracking in factory) หรือการตามรอยที่องค์กรต้องการจริง สรุป Industrial Scanner สำหรับโรงงานที่ดีไม่ใช่รุ่นที่มีสเปกสูงสุด แต่เป็นรุ่นที่อ่านรหัสของคุณได้สม่ำเสมอในสภาพงานจริง และเชื่อมกับ workflow ที่ป้องกันข้อมูลผิดหรือข้อมูลซ้ำได้ เริ่มจากจุดงานหนึ่งจุด ทำ pilot กับฉลากและชิ้นงานจริง แล้วค่อยขยายตามหลักฐานที่ได้ หากองค์กรกำลังวางระบบอ่านบาร์โค้ดในโรงงาน Arc Tech สามารถช่วยสำรวจ requirement ออกแบบจุดสแกน และประเมินแนวทางเชื่อม [Barcode Scanner](https://arctech th.com/products/scanner) กับระบบงานเดิม โดยให้ผลทดสอบหน้างานเป็นฐานก่อนตัดสินใจ คำถามที่พบบ่อย Industrial Scanner ต้องเป็นแบบไร้สายเสมอหรือไม่ ไม่จำเป็น การเลือกสายหรือไร้สายขึ้นกับการเคลื่อนที่ของผู้ใช้ ความเสี่ยงที่สายจะกีดขวาง วิธีชาร์จ และความต้องการเชื่อมต่อของจุดงาน ควรทดสอบในกะทำงานจริงก่อนสรุป ถ้าต้องอ่านทั้ง 1D และ 2D ควรเลือกอย่างไร เริ่มจากชนิดรหัสที่ใช้อยู่และแผนจะใช้ในอนาคต แล้วทดสอบกับตัวอย่างจริง รวมถึงขนาด พื้นผิว และคุณภาพที่ลดลงจากการใช้งาน อย่าอิงเพียงการรองรับในรายการสเปก Scanner อ่านไม่ติด แปลว่าต้องเปลี่ยนเครื่องหรือไม่ ไม่เสมอไป สาเหตุอาจมาจากคุณภาพการพิมพ์, contrast, quiet zone, ตำแหน่งฉลาก, ฟิล์มหด, แสง หรือ workflow การใช้งาน ควรแยกตรวจฉลากและหน้างานก่อนเปลี่ยนอุปกรณ์ งาน DPM ใช้ scanner เดียวกับ label ได้หรือไม่ ขึ้นกับชนิด mark, ผิวชิ้นงาน, ขนาดรหัส และเงื่อนไขการอ่าน บางกรณีต้องใช้ความสามารถเฉพาะด้าน DPM จึงควรทดสอบกับชิ้นงานจริงและเกณฑ์ยอมรับของกระบวนการ Fixed scanner เหมาะกับงานแบบใด เหมาะเมื่อชิ้นงานผ่านตำแหน่งเดิมซ้ำ ๆ และต้องการอ่านอัตโนมัติ เช่น สายพาน จุดตรวจฉลาก หรือ assembly check แต่ต้องออกแบบตำแหน่ง แสง trigger และการเชื่อมระบบร่วมกัน
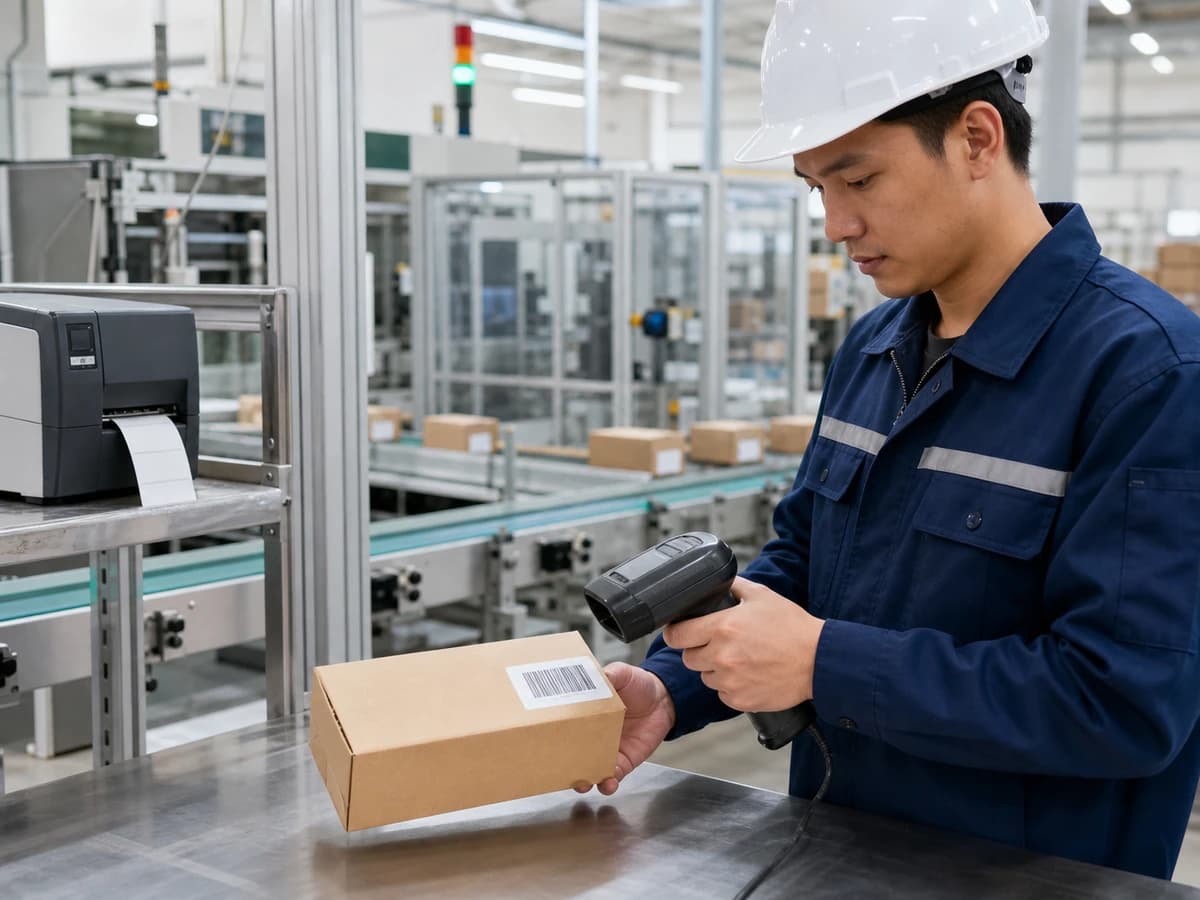
อุปกรณ์ Barcode สำหรับสายการผลิต: ออกแบบจุดพิมพ์และจุดสแกนให้ข้อมูลผลิตเชื่อถือได้ สายการผลิตที่ยังพึ่งพาการเขียนรหัสด้วยมือหรือบันทึกย้อนหลัง มักตามหาสาเหตุของงานค้าง สินค้าผิดรุ่น หรือผล QC ที่ไม่ตรงกับชิ้นงานได้ช้า อุปกรณ์ Barcode สำหรับสายการผลิตจึงไม่ใช่เพียงเครื่องพิมพ์และเครื่องสแกน แต่เป็นส่วนหนึ่งของ workflow ที่ทำให้ Work Order, สถานะงาน และตัวตนของชิ้นงานเชื่อมกันอย่างตรวจสอบได้ คำตอบสั้น ๆ คือ ให้เลือกอุปกรณ์จาก “เหตุการณ์ที่ต้องยืนยัน” ในหน้างานก่อน เช่น สร้างฉลาก รับชิ้นส่วน ประกอบ ผ่าน QC บรรจุ และรับเข้าคลัง จากนั้นทดสอบ label, ระยะอ่าน, ความเร็วงาน, การเชื่อมต่อ และวิธีจัดการเมื่ออุปกรณ์หรือเครือข่ายขัดข้อง ไม่ควรเลือกจากสเปกบนกระดาษอย่างเดียว ประเด็นสำคัญที่ควรรู้ Barcode จะช่วยงานผลิตได้เมื่อรหัสเชื่อมกับข้อมูลที่ระบบนำไปตรวจและตัดสินใจจริง เช่น รุ่น revision, Work Order, QC และสถานะ จุดพิมพ์ต้องควบคุมว่า label ใดออกให้ชิ้นงานใด ส่วนจุดสแกนควรอยู่ตรงที่สถานะหรือความรับผิดชอบเปลี่ยน ทดสอบวัสดุฉลาก ริบบอน กาว และคุณภาพการพิมพ์กับสภาพงานจริงก่อนขยายผล Scanner, Printer และแอปหน้างานต้องมีกติกาป้องกันสแกนซ้ำ อ่านผิดรุ่น และธุรกรรมซ้ำเมื่อกลับมาออนไลน์ เริ่มจากแผนที่ข้อมูล ไม่ใช่รายการอุปกรณ์ ก่อนเลือกอุปกรณ์ ให้ทีมผลิต QC คลัง และ IT ระบุว่าในหนึ่งชิ้นงานต้องตอบคำถามใดได้บ้าง: เป็นสินค้ารุ่นใด อยู่ใน Work Order ใด ผ่านสถานีไหน ผลตรวจเป็นอะไร และอยู่ในสถานะใด การตามรอยที่ดีเริ่มจากการกำหนดเหตุการณ์เหล่านี้ให้มีเจ้าของข้อมูลชัดเจน แนวคิดนี้ต่อยอดจาก [Traceability คืออะไร](https://arctech th.com/blogs/what is traceability) และ [Work Order Barcode คืออะไร](https://arctech th.com/blogs/what is work order barcode) ซึ่งอธิบายว่ารหัสต้องเชื่อมแผนการผลิตกับข้อมูลหน้างาน ไม่ใช่เป็นเพียงตัวอักษรบนฉลาก องค์ประกอบหลักของระบบ Barcode ในสายการผลิต 1. เครื่องพิมพ์ฉลากและวัสดุสิ้นเปลือง เครื่องพิมพ์ทำหน้าที่สร้าง label ที่เชื่อมกับ SKU, lot, serial หรือ Work Order ตามกติกาของระบบ ประเด็นสำคัญคือพิมพ์จากข้อมูลที่ตรวจสอบแล้ว ไม่อนุญาตให้พนักงานกรอกรหัสอิสระโดยไม่มี validation หากต้องติดฉลากบนผิวโค้ง ฝุ่น ความชื้น หรือสัมผัสการเสียดสี ให้ทดสอบทั้ง material, adhesive และ ribbon กับสภาพจริง อ่านหลักคิดการเลือกเครื่องพิมพ์ที่ใช้ในหน้างานโรงงานได้จาก [Barcode Printer สำหรับโรงงาน](https://arctech th.com/blogs/barcode printer for factory) และตรวจปัญหาคุณภาพการพิมพ์ล่วงหน้าจาก [Barcode Print Quality Problems](https://arctech th.com/blogs/barcode print quality problems) 2. Barcode Scanner ที่สอดคล้องกับจุดทำงาน Scanner ควรอ่านชนิดสัญลักษณ์ ระยะ และคุณภาพฉลากที่เกิดขึ้นจริงในไลน์ หากจุดสแกนมีแสงสะท้อน พื้นที่แคบ หรือฉลากเสียหาย ให้ทำ trial กับชิ้นงานจริงทั้งแบบปกติและแบบที่เป็นปัญหา ไม่ควรยึดผลจาก label ทดสอบใหม่เพียงชนิดเดียว [Scanner Requirements สำหรับโรงงาน](https://arctech th.com/blogs/scanner requirements for factory) ช่วยวางคำถามเรื่องความทนทาน ระยะอ่าน และการเชื่อมต่อก่อนเลือกใช้งาน 3. แอปหรือหน้าจอสำหรับยืนยันธุรกรรม การสแกนที่มีประโยชน์ควรทำให้ระบบตรวจสิ่งที่ต้องตรงกัน เช่น serial นี้อนุญาตกับ Work Order นี้หรือไม่, component ตรง BOM/revision หรือไม่, QC ผ่านแล้วหรือยัง หน้าจอควรแสดงเฉพาะข้อมูลที่ผู้ปฏิบัติงานต้องตัดสินใจ และบันทึกเหตุผลเมื่อเกิดข้อยกเว้น 4. การเชื่อมระบบหลัก ERP, MES, WMS และระบบ QC ไม่จำเป็นต้องรวมเป็นระบบเดียว แต่ต้องตกลงว่าใครเป็นเจ้าของข้อมูลใด ตัวอย่างเช่น ERP อาจเป็นเจ้าของ item และ Work Order, แอปหน้างานเป็นเจ้าของ scan event, QC เป็นเจ้าของผลตรวจ และ WMS เป็นเจ้าของตำแหน่งคงคลัง ทุก event ควรมีรหัสอ้างอิง เวลา ผู้ใช้/อุปกรณ์ และสถานะที่ตรวจย้อนหลังได้ วางจุดพิมพ์และจุดสแกนตาม workflow เปิด Work Order และพิมพ์ label เมื่อเปิดคำสั่งผลิต ระบบควรตรวจรุ่น revision และจำนวนที่อนุญาตก่อนสร้าง label การพิมพ์ซ้ำต้องทิ้งร่องรอยและเหตุผล เพราะ label ซ้ำอาจทำให้ชิ้นงานสองชิ้นใช้ตัวตนเดียวกันได้ โดยเฉพาะเมื่อใช้ serial number รับชิ้นส่วนและการประกอบ ที่สถานีประกอบ ให้สแกนรหัสชิ้นงานหลักและ lot/serial ของชิ้นส่วนที่มีความเสี่ยง เพื่อให้ระบบตรวจความสัมพันธ์ที่ต้องการ หากงานต้องตามรอยรายชิ้น ให้ดูแนวทาง [Serial Number Tracking ในโรงงาน](https://arctech th.com/blogs/serial number tracking in factory) ซึ่งเน้น event, genealogy และการป้องกันข้อมูลซ้ำ QC, rework และการปล่อยงาน จุด QC ต้องเรียกชิ้นงานเดิมด้วยรหัสเดียวกันและบันทึก pass/fail พร้อม reason code ที่เป็นโครงสร้าง หากไม่ผ่าน ให้สถานะเป็น hold หรือ rework แทนการปล่อยงานโดยไม่มีเงื่อนไข การสแกนซ้ำต้องไม่สร้างผล QC ใหม่โดยไม่ตั้งใจ บรรจุและรับเข้าคลัง สแกนชิ้นงานเข้า carton หรือ pallet เพื่อสร้างความสัมพันธ์ของหน่วยบรรจุ จากนั้น WMS หรือระบบคลังยืนยันการรับเข้าและตำแหน่ง การใช้รหัสควรแยกให้ชัดระหว่างสินค้า, lot, serial และหน่วยบรรจุ; บทความ [Barcode 1D vs 2D](https://arctech th.com/blogs/barcode 1d vs 2d) ช่วยประเมินรูปแบบรหัสให้เหมาะกับข้อมูลและพื้นที่บน label เกณฑ์ทดลองอุปกรณ์ก่อนขยายใช้ | สิ่งที่ต้องทดสอบ | คำถามที่ต้องตอบ | | | | | ฉลากและการพิมพ์ | อ่านได้หลังสัมผัสสภาพงานจริงหรือไม่ และ label ซ้ำถูกควบคุมหรือไม่ | | การอ่าน | อ่านได้ในระยะ แสง มุม และความเร็วที่สถานีต้องการหรือไม่ | | Workflow | ระบบปฏิเสธรุ่น, revision หรือสถานะที่ไม่ถูกต้องได้หรือไม่ | | ข้อยกเว้น | เมื่ออ่านไม่ออก หรือ QC ไม่ผ่าน ผู้ใช้ทำตามขั้นตอนใด | | การเชื่อมต่อ | ธุรกรรม offline, retry และ duplicate scan ถูกกระทบยอดอย่างไร | | การดูแล | ใครเปลี่ยนวัสดุสิ้นเปลือง ทำความสะอาด และตรวจสอบอุปกรณ์ | สำหรับการทดลอง ให้เลือกหนึ่งรุ่นสินค้าและหนึ่ง Work Order ที่มีข้อมูลพร้อม กำหนด acceptance criteria เช่น อัตราการอ่าน, เวลาทำธุรกรรม, ความครบถ้วนของ event และความสามารถในการค้นหาประวัติเมื่อสุ่มตรวจ อย่าตั้งเป้าผลลัพธ์เป็นตัวเลขตายตัวโดยไม่เทียบ baseline และข้อจำกัดหน้างาน ความเสี่ยงที่พบบ่อยและวิธีลดความเสี่ยง พิมพ์ label ก่อนข้อมูลพร้อม: ให้ระบบตรวจ item/revision/Work Order และบันทึกผู้สั่งพิมพ์ซ้ำ วาง Scanner ทุกจุดโดยไม่มีจุดประสงค์: เก็บ event เฉพาะจุดที่เปลี่ยนสถานะหรือใช้ตัดสินใจ เชื่อม API โดยไม่มี idempotency: กำหนด event ID และกติกาว่าการส่งซ้ำจะไม่สร้างธุรกรรมใหม่ เลือก label จากราคาแทนสภาพงาน: ทดสอบรอยขีดข่วน ความชื้น ความร้อน และระยะเวลาที่ต้องเก็บข้อมูล ไม่มี owner ของ exception: ระบุว่าใครอนุมัติ reprint, override, rework และการแก้ข้อมูลต้นทาง เริ่มต้นด้วย Pilot ที่วัดผลได้ เริ่มจากจุดที่ความผิดพลาดมีผลต่อคุณภาพหรือการส่งมอบมากที่สุด ไม่จำเป็นต้องติดตั้งทั้งสายพร้อมกัน ทีมงานควรทดลองตั้งแต่การออก label การสแกนยืนยัน การส่งผล QC และการค้นหาประวัติย้อนกลับจากชิ้นงานหนึ่งชิ้น แล้วปรับหน้าจอ อุปกรณ์ และ data contract ก่อนขยาย Arc Tech สามารถช่วยสำรวจขั้นตอนผลิต ออกแบบจุดพิมพ์/สแกน และประเมินการเชื่อม [Scanner](https://arctech th.com/products/scanner), printer และระบบ ERP/WMS/MES ที่ใช้อยู่ โดยเริ่มจาก requirement และการทดสอบหน้างานจริง คำถามที่พบบ่อย โรงงานต้องใช้ทั้ง Printer และ Scanner หรือไม่ ส่วนใหญ่ต้องใช้ร่วมกันเมื่อระบบสร้าง label ใหม่ในกระบวนการและต้องยืนยันการเคลื่อนไหวของชิ้นงาน แต่ขอบเขตที่แน่นอนขึ้นกับ label จากต้นทาง ระบบเดิม และเหตุการณ์ที่ต้องตามรอย ใช้ barcode 1D ในสายการผลิตได้หรือไม่ ได้ หากรหัสที่ต้องเข้ารหัสมีขนาดเหมาะสมและ Scanner รองรับ การเลือกควรพิจารณาพื้นที่ label, ข้อมูลที่ต้องเก็บ, คุณภาพการพิมพ์ และ workflow ที่ใช้รหัสนั้นร่วมด้วย ต้องเชื่อมกับ ERP ทันทีหรือไม่ ไม่จำเป็นทุกโครงการ แต่ต้องกำหนด source of truth และวิธี reconcile ตั้งแต่ Pilot การเริ่ม integration ขนาดเล็กกับ Work Order หรือ QC ที่มี contract ชัดเจนมักควบคุมความเสี่ยงได้ดีกว่า หาก Scanner หรือเครือข่ายขัดข้องควรทำอย่างไร เตรียมขั้นตอน fallback ที่ยังป้องกันรหัสซ้ำและมีการกระทบยอดเมื่อระบบกลับมา หลีกเลี่ยงการเปิดให้บันทึกข้อมูลอิสระโดยไม่มีกติกาอนุมัติ จะรู้ได้อย่างไรว่า Pilot ผ่าน Pilot ควรตอบคำถาม trace back/trace forward ที่กำหนดได้ด้วยข้อมูลจริง อ่าน label ได้ในหน้างาน ระบบป้องกันธุรกรรมผิด rule สำคัญ และทีมปฏิบัติงานทำขั้นตอนข้อยกเว้นได้อย่างสม่ำเสมอ

